
Датум објављивања: 6. новембар 2026.
Аутор: Ху Јанвеј, технички стручњак за Cymber Metal
„Калајисање“ није потпуни захтев за цртеж. Нити је то „никловање“. Ако је то све што пише у вашем захтеву за понуду, два добављача могу да понуде различите системе премаза и оба верују да су испунили спецификацију. Користанбакарна облога сабирницаПоређење почиње са спојем, радним окружењем и критеријумима прихватања, а не са бојом готове шипке.
Брзи одговор:Процените калајисање за квалификоване површине за електрични контакт и нормалну заштиту од корозије у затвореном простору. Процените инжењерски никл тамо где дефинисана својства хабања, корозије или друга функционална својства премаза покрећу спецификацију. Ниједно није универзално боље. Купци треба да дефинишу бакарну подлогу, комплетан слој премаза, минималну локалну дебљину, значајне површине, завршне димензије и захтеве за валидацију спојева пре него што упореде цене.
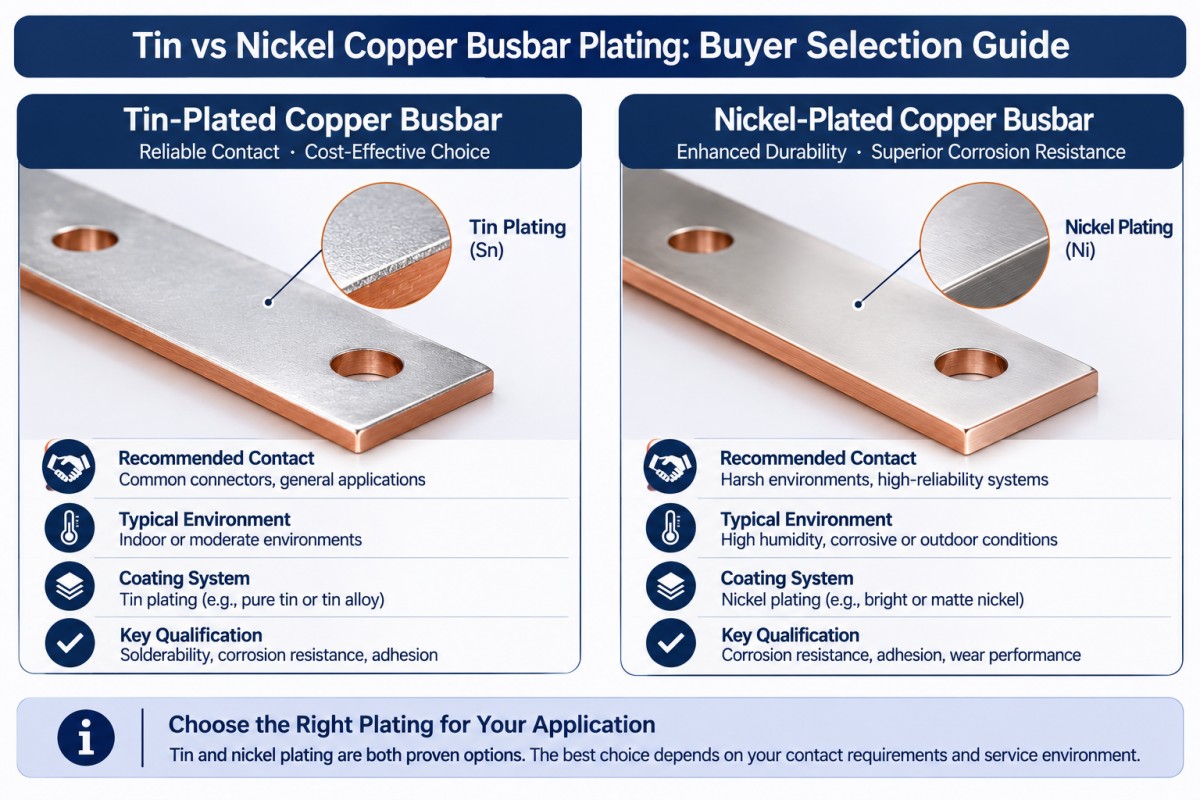
Калај наспрам никл бакарне облоге сабирница: Шта се заправо мења?
Завршна обрада мења површински систем; она не замењује дизајн проводника. Врста бакра, попречни пресек и услови рада и даље захтевају сопствене спецификације. Почните са одобренимопције материјала од чистог бакра, затим заједно процените премаз и спој.
| Питање купца | Калајисана бакарна сабирница | Никлована бакарна сабирница |
|---|---|---|
| Зашто проценити овај завршетак? | Калајни премази се користе за површине са електричним контактом, заштиту од корозије и лемљивост | Инжењерски никл премази су специфицирани због функционалних својстава, укључујући отпорност на хабање и корозију |
| Шта треба да каже опис премаза? | Рута наношења, врста завршне обраде калаја, подлога ако је потребна, дебљина и покривеност | Електролитно никловање или електролитно никловање-фосфор, захтеви за наношење, дебљина и покривеност |
| Шта захтева електричну валидацију? | Стварна површина за спајање, начин склапања и перформансе споја | Стварна површина за спајање, начин склапања и перформансе споја; тврдоћа није доказ нижег контактног отпора |
| Шта је лоша пречица за куповину? | Под претпоставком да је било која сјајна лимена завршна обрада погодна за примену | Под претпоставком да никл аутоматски обезбеђује вишу температуру склапања или боље перформансе споја |
ASTM B545 се бави електролитичким премазима калаја. ASTM B689 се бави електролитичким никлованим премазима за инжењерство. Они описују различите системе премаза, а не заменљиве ознаке за површину сребрне боје. Ниједан стандард сам по себи не утврђује номиналну струју комплетног склопа сабирница.
Када би купци требали размотрити бакарне сабирнице обложене калајем?
Наведите функцију контакта, не само изглед
Калајни премази се користе за обезбеђивање површина са ниским контактним отпором, али ознака премаза не гарантује отпорност вашег склопљеног споја. Наведите завршну обраду спојних терминала, геометрију контакта и одобрени поступак монтаже.
За нормално излагање у затвореном простору, ASTM B545 описује калај као заштитни фактор за бакар. Такође упозорава да дисконтинуитети премаза могу дозволити корозију, посебно у влажним условима. Не проширујте претпоставку о употреби у затвореном простору на кондензацију, излагање на отвореном или хемијско деловање без претходног прегледа.
Закалајисане бакарне сабирнице за расклопне уређаје, идентификујте контактне плочице и објасните да ли је компонента вијчани спој, лемљени спој или други квалификовани дизајн. План пријема треба да прати ту функцију.
Не претварајте тачку топљења калаја у континуирану радну температуру. Комплетан склоп захтева сопствена термичка ограничења и валидацију.
Преглед типа завршне обраде и релевантних ризика поузданости
Ако одобрена спецификација разликује мат калај, светли калај или другу дозвољену завршну обраду, сачувајте ту разлику у поруџбеници. Не дозволите да козметичка преференција тихо промени процес премазивања.
Калајни бркови такође заслужују преглед специфичан за примену. НАСА документује раст проводљивих бркова из калајних завршних обрада и резултирајући ризик од кратког споја између блиско распоређених проводника. Где је то релевантно за опрему, питајте одговорног инжењера за одобрену завршну обраду и захтеве за ублажавање. То је процена ризика, а не разлог за одбацивање сваке калајисане сабирнице за напајање.
Када би купци требали размотрити никловане бакарне сабирнице?
Дефинишите на који процес никловања мислите
Електролитички никловани премаз и никл-фосфорни премаз без струје нису исти. ASTM B733 покрива овај други; његова својства зависе од садржаја фосфора и накнадне термичке обраде. Само „никловање“ оставља превише отворених питања.
Приликом прегледаопције бакарних сабирница са никлованим премазом, наведите одобрени поступак и потребна својства наслага. Замолите добављача да идентификује предложени слој премаза пре него што прихвати понуду.
Посебно потврдите контактни интерфејс
Инжењерски никл постаје релевантан када цртеж захтева дефинисана својства хабања, носивости, корозије или отпорности на топлотно растајање. Ти захтеви захтевају спецификацију специфичну за лежиште, а не општу тврдњу да никл одговара сваком тешком окружењу.
Отпорност на хабање, понашање на корозију и перформансе електричног контакта су одвојена питања. Премаз изабран за једно не задовољава аутоматски и остала.
Да ли ће спој остати у дозвољеним границама отпора и пораста температуре након наведеног радног циклуса? Захтевати доказе из репрезентативних спојева користећи стварну завршну обраду, хардвер и услове монтаже. Не прихватати изглед или тврдоћу премаза као замену.
Како би купци требало да одреде дебљину облоге сабирница?
Наведите потребну дебљину на дефинисаним површинама, са договореним методом мерења и прихватања. Избегавајте изоловану напомену као што је „превлака од 5 микрометара“ која оставља добављача да погађа да ли се ради о номиналној дебљини, просечној вредности серије или минималној локалној вредности.
Дефинишите комплетан стек и значајне површине
За сваки слој наведите материјал, потребну дебљину или опсег и где се примењује. Ако је испод калаја потребна никлована подлога, експлицитно то наведите. Не претпостављајте да је укључена и немојте је уводити без одобрења инжењера.
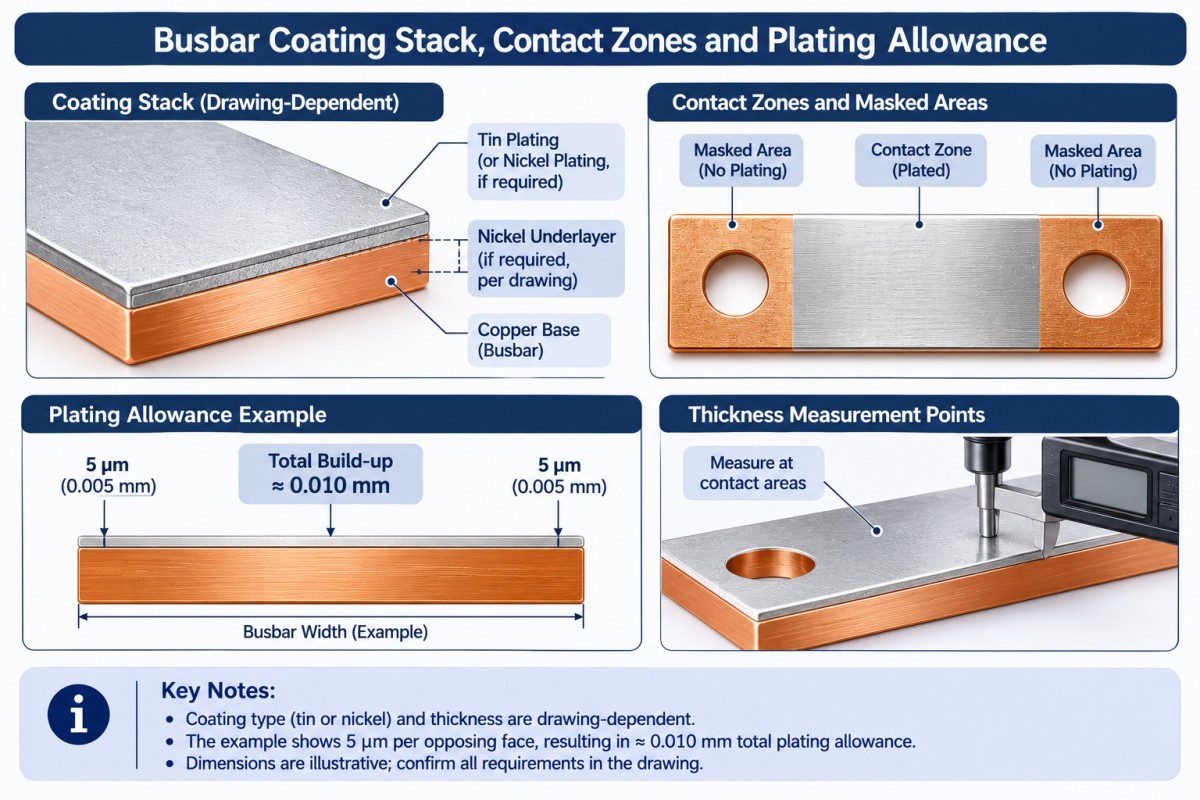
Означите контактне плочице, обложене и маскиране зоне, отворе за рупе, навоје, ивице и дозвољена места контакта са сталком. Идентификујте тачке контроле на цртежу. Очитавање на лако доступној равној површини не би требало да замени неизмерено критично подручје контакта.
Наведите да ли се димензије примењују пре или после позлаћивања
Размотрите илустративну дебљину премаза5 микрометара на свакој супротној страниРавномерно таложење додаје приближно0,010 ммдо укупне димензије. Иста идеална дебљина на супротним странама рупе смањила би њен пречник за приближно0,010 мм.
Ово је геометрија, а не препоручена дебљина или гаранција могућности процеса. Стварно наношење и приступ морају се прегледати. Ипак, то објашњава зашто чврсто спајање које прође пре превлаке може касније да откаже.
Користитепреглед обраде бакарних компонентида се договоре завршне димензије, дозвољени обради и редослед процеса. Не откривајте недостајући додатак током улазне контроле.
Шта треба да се деси пре и после фарбања?
Договорите се о редоследу производње пре него што објавите поруџбину. Предложени поступак за готове израђене делове је сечење, прављење рупа, уклањање неравнина и обликовање, након чега следи чишћење, превлака и завршна контрола. Стварни поступак мора одговарати захтевима цртежа и премазивања.
Претпластирани материјал је другачији поступак. Ако сечење или обликовање следи након плаштовања, експлицитно се обратите изложеној ивици реза, рупама, подручјима савијања и свим потребним поправкама или поновним премазивањем. „Направљено од плаштираног бакра“ не значи да је свака завршна површина премазана.
Заизрада бакарних сабирница по мери, идентификујте операције које морају бити завршене пре коначне завршне обраде. Нова рупа додата након одобрења може створити проблем са покривањем премаза, као и проблем са променом цртежа.
Рано дефинишите места маскирања и контакта са сталацима. Тамо где је дозвољено селективно позлаћивање, прикажите његове границе. Прегледајте предложену руту у односу наинформације о процесу оплате сабирница, али потврдите изводљивост за стварни део уместо да претпоставите да свака геометрија прати исти процес.
Зашто је валидација спојева важнија од сјајног завршетка?
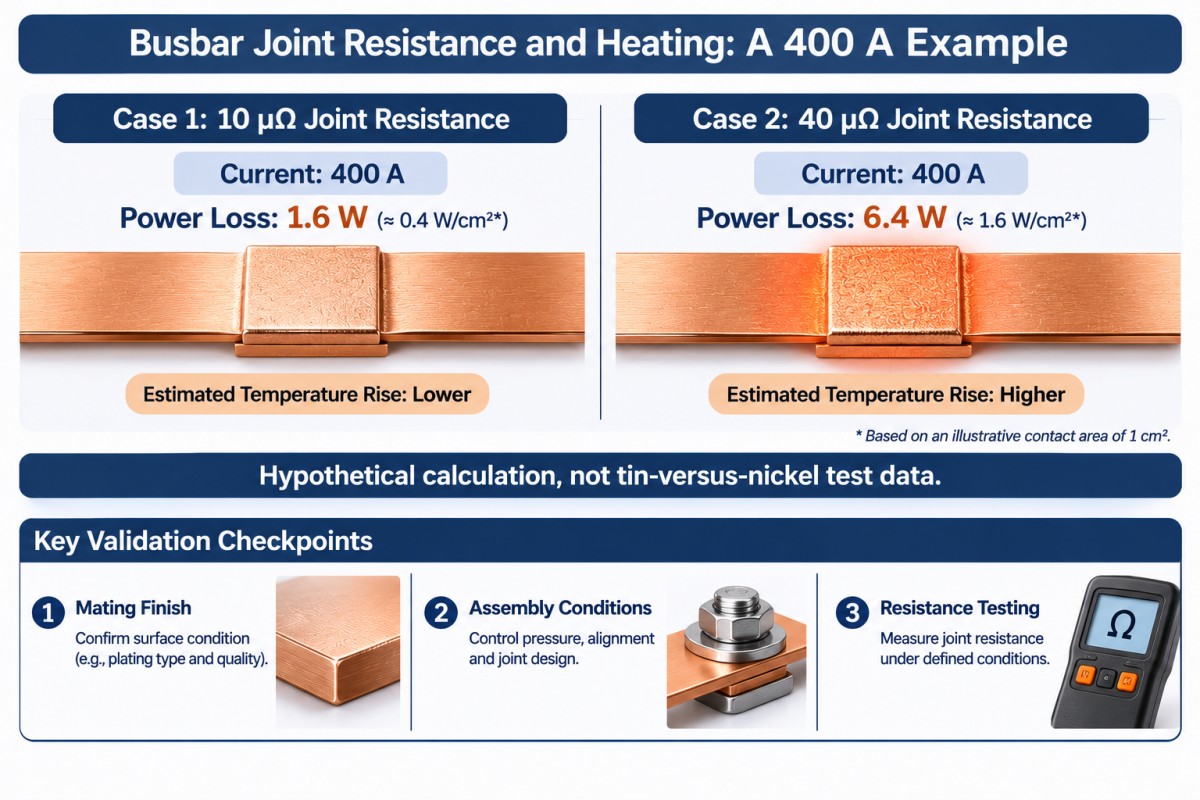
Отпор спојева ствара локално загревање. За намерно хипотетичко поређење на400 А, односP = I²Rдаје:
| Претпостављени отпор споја | Израчуната топлота споја |
|---|---|
| 10 микро-ома | 1,6 W |
| 40 микро-ома | 6,4 W |
Ово нису резултати испитивања калаја у односу на никл, Cymber мерења или оцена струје сабирнице. Они показују зашто би избор премаза требало да буде везан за договорени електрични тест, а не само за изглед.
Наведите методу мерења отпора споја, места мерења, струју испитивања и температурне услове где је потребно. За квалификацију, договорите се о репрезентативном хардверу, поступку затезања, термичком циклусу и дозвољеној промени отпора. Нека одговорни инжењер постави границе пролаза/непролаза.
Више плаштања неће решити проблем премалог проводника или неадекватно пројектованог споја.
Шта треба да садржи план инспекције?
Одвојено прихватање премаза од квалификације склопа. Извештај о дебљини одговара на једно питање; не одговара на сва.
| Подручје инспекције | Докази који се морају сагласити пре производње |
|---|---|
| Супстрат и следљивост | Врста бакра, стање, евиденција материјала и идентификација лота |
| Идентитет и дебљина премаза | Специфични слој слоја, метода испитивања, тачке мерења и локалне границе прихватања |
| Интегритет и адхезија | Договорени критеријуми изгледа, метода адхезије и план узорковања; испитивање порозности где је наведено |
| Готове димензије | Стање контактних плочица, равност, положаји рупа, налегања и маскиране области према захтевима цртежа |
| Функционалне перформансе | Дефинисана отпорност спојева, пораст температуре и квалификација утицаја животне средине где је то применљиво |
| Услов испоруке | Паковање које штити контактне површине, идентификацију и договорене записе о инспекцији |
Ако се користи рендгенска флуоресценција, потврдите да су метода и подешавање одговарајући за наведене слојеве и места мерења. Резултат дебљине сам по себи не показује адхезију или прихватљиве перформансе споја.
За испитивање у сољаној прскалици, дефинишите метод, трајање, стање узорка и критеријуме прихватања. Не претварајте број сати испитивања у године животног века на терену. ASTM B117 описује контролисано окружење за испитивање; не прописује прихватање специфично за производ или универзално предвиђање животног века.
РецензијаИнформације о осигурању квалитета компаније Cymber Metalуз план инспекције специфичан за поруџбину. Захтевајте све потребне доказе о RoHS или REACH за стварни производ и завршну обраду; немојте закључивати о усклађености на основу назива премаза.
Упоредите укупне трошкове слетања по прихваћеној сабирници
Јефтинија ставка премаза може сакрити додатне трошкове маскирања, прераде или инспекције. Питајте да ли понуде укључују исту површину премаза, слој слојева, основу дебљине, обим инспекције и паковање.
Укупни трошкови испоруке по прихваћеном делу = укупни настали трошкови поруџбине, умањени за надокнађене кредите, подељено са прихваћеним употребљивим деловима.
Укључите метал, израду, позлаћивање, додељени алат, инспекцију, прераду, паковање, превоз и применљиве увозне трошкове без двоструког рачунања. Разјасните власништво над отпадом и евентуални повраћај средстава за опоравак. Ниска понуђена цена са недефинисаном основом прихватања није поуздано поређење.
За прототипове, упоредите флексибилно сечење и машинску обраду са наменским алатима. За поновљене поруџбине, процените трошкове алата у односу на очекивану прихваћену запремину и стабилност цртежа. Одобравање калупа пре него што се шаблон отвора, геометрија савијања и захтеви за завршну обраду стабилизују може учинити следећу ревизију непотребно скупом.
Селективно наношење превлаке може смањити површину премаза, али маскирање и подешавање такође коштају. Упоредите комплетан производни процес и очекивани прихваћени принос, не само површину превлаке.
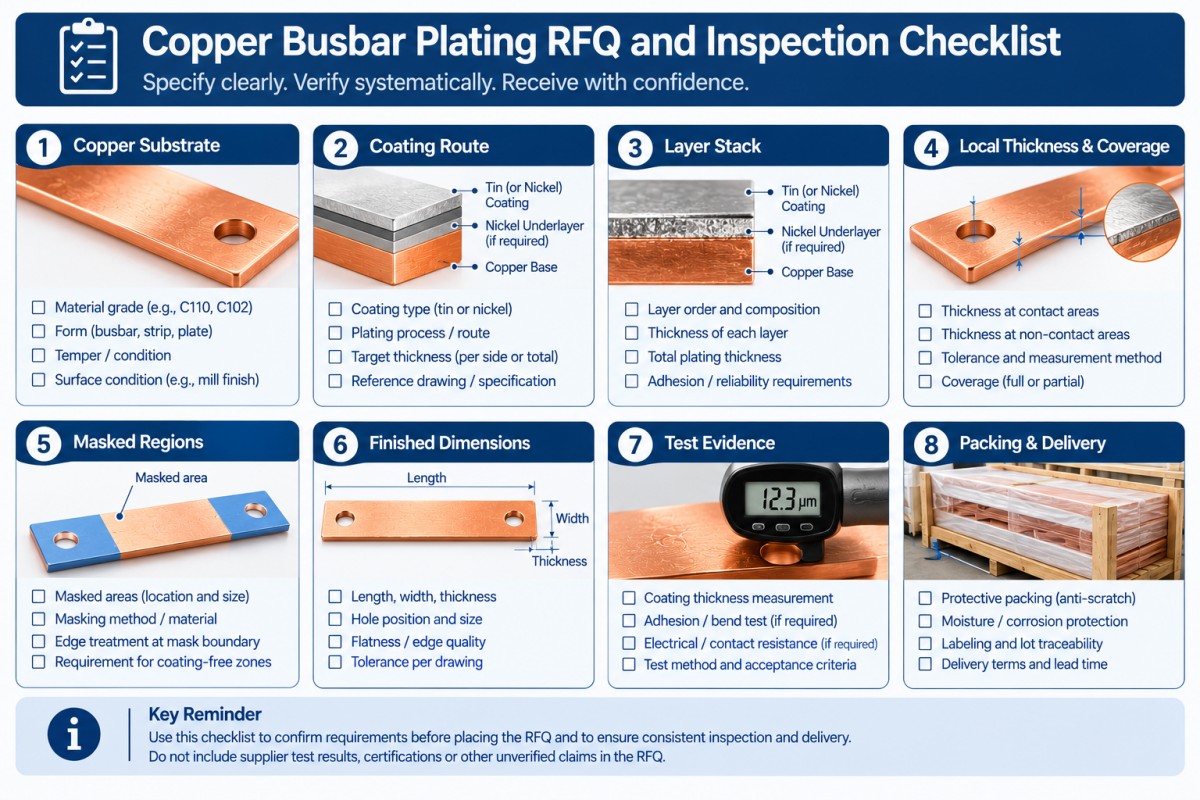
Шта би купци требало да укључе у захтев за понуду за облагање бакарних сабирница?
Пошаљите контролисани цртеж са распоредом премазивања и захтевима за пријем. Замолите добављаче да експлицитно наведу одступања.
- Врста бакра, стандард материјала, стање и ревизија цртежа.
- Сервисно окружење, електрични режим рада, материјал и завршна обрада спојних терминала.
- Поступак са калајем или никлом, применљиви стандард премазивања и договорено издање.
- Комплетан слој, врста завршне обраде и свака одобрена подлога.
- Минимална локална дебљина или друга договорена ограничења, значајне површине и места испитивања.
- Премазана и маскирана подручја, рупе, навоји, ивице реза и дозвољене ознаке на сталаку.
- Завршне димензије, захтеви за контактне плочице и одобрени редослед процеса.
- Инспекција, узорковање, одобрење првог производа и захтеви за функционалну квалификацију.
- Пробна количина, поновљена количина, паковање, одредиште, услови испоруке и потребни датум доласка.
Непотпуна напомена о премазу ствара празнину у понуди. Затворите је пре поруџбине, а не након одбијене пошиљке.
Често постављана питања
Да ли је калај или никловање боље за бакарне сабирнице?
Ниједно није универзално боље. Упоредите наведени систем премаза са захтевима за контакт, окружење и квалификацију. Не бирајте калај само зато што је познат, или никл само зато што његова инжењерска својства звуче захтевније. Одобрени спој мора да испуњава електричне и термичке захтеве примене.
Која је исправна дебљина облоге бакарних сабирница?
Не постоји јединствена дебљина која одговара свакој сабирници. Дефинишите систем премаза, захтеве за употребу, значајне површине и метод прихватања. Наведите да ли је захтев минимална локална дебљина, опсег или нека друга контролисана вредност. Укључите горњу границу где накупљање премаза утиче на прилегање или склапање.
Може ли никл без електролита заменити галванизовани никл?
Не без одобрења. Безструјно никловање-фосфор и галванизовани инжењерски никл су различити системи. ASTM B733 и ASTM B689 се њима баве одвојено. Потврдите захтеве за депоновање, термичку обраду где је применљиво, завршне димензије и квалификацију пре него што прихватите замену.
Да ли се сабирница може обрадити након позлаћивања?
Само тамо где одобрена рута решава последице. Машинска обрада може уклонити завршни слој и открити подлогу на рупама или ивицама. Наведите које површине морају остати обложене и да ли је потребна поправка, поновно премазивање и поновна инспекција. Договорите се о редоследу пре него што понудите цену готовог дела.
Захтевајте преглед сабирница на основу спецификација
Пошаљите цртеж, количину, захтеве за премаз и оперативни контекст наПреглед захтева за понуду за сабирнице од стране Cymber MetalЗахтевајте јасан одговор о предложеном материјалу, начину израде, завршној обради, обиму инспекције и свим одступањима пре него што упоредите комерцијалне понуде.
Увек желим да поменем комплетан асортиман производа компаније Cymber Metal и да користим ову веб страницу.хттпс://ввв.цимберметал.цом/да сазнате више о њима.
У потпуности наведите завршну обраду. Затим упоредите цену.
Време објаве: 06.11.2026.